✨ Halo Statisticians!
Pernahkah kalian membeli suatu produk yang seharusnya memiliki ukuran yang sama, tetapi ternyata terdapat sedikit perbedaan antara satu produk dengan produk lainnya?
Misalnya, sebuah perusahaan memproduksi botol minuman dengan target volume tertentu. Walaupun seluruh botol dibuat menggunakan mesin dan prosedur yang sama, volume yang dihasilkan tidak selalu persis sama. Ada botol yang memiliki volume sedikit lebih besar, ada pula yang sedikit lebih kecil. Perbedaan tersebut merupakan sesuatu yang wajar terjadi dalam suatu proses produksi.
Dalam statistika, perbedaan tersebut dikenal sebagai variasi. Variasi dapat ditemukan hampir di setiap proses, baik dalam proses produksi barang maupun pelayanan jasa. Oleh karena itu, keberadaan variasi tidak selalu menunjukkan bahwa suatu proses mengalami masalah.
Namun, terdapat kondisi ketika variasi yang muncul bukan lagi merupakan variasi yang biasa terjadi. Misalnya, mesin mengalami perubahan pengaturan, bahan baku yang digunakan berbeda dari biasanya, atau terjadi gangguan pada proses produksi. Kondisi seperti ini dapat menyebabkan perubahan yang tidak diharapkan pada hasil produksi.
Lalu, bagaimana kita dapat membedakan variasi yang masih normal dengan variasi yang menunjukkan adanya masalah?
Salah satu pendekatan yang dapat digunakan adalah Pengendalian Kualitas Statistik atau Statistical Quality Control (SQC). Dengan memanfaatkan data dan metode statistika, kondisi suatu proses dapat dipantau secara lebih objektif sehingga perubahan yang terjadi dapat diketahui lebih awal.
📌 Apa Itu Pengendalian Kualitas Statistik?
Pengendalian kualitas merupakan suatu kegiatan yang bertujuan untuk memastikan bahwa produk atau jasa yang dihasilkan mampu memenuhi persyaratan dan kebutuhan yang telah ditentukan. Dalam prosesnya, pengendalian kualitas tidak hanya dilakukan dengan memeriksa produk yang sudah selesai. Pengendalian juga dapat dilakukan dengan mengamati proses yang menghasilkan produk tersebut.
Hal ini penting karena kualitas suatu produk sangat dipengaruhi oleh kestabilan proses. Apabila proses mengalami perubahan yang tidak terkendali, kualitas produk yang dihasilkan juga dapat ikut berubah. Statistika kemudian digunakan untuk membantu memantau perubahan tersebut. Data yang diperoleh dari proses produksi dapat dianalisis untuk mengetahui apakah proses masih berada dalam kondisi yang stabil atau mulai menunjukkan adanya penyimpangan.
Dengan demikian, Pengendalian Kualitas Statistik dapat dipahami sebagai penerapan metode statistika untuk memantau, menganalisis, dan mengendalikan variasi dalam suatu proses.
🔄 Memahami Variasi dalam Suatu Proses
Variasi merupakan sesuatu yang tidak dapat sepenuhnya dihindari. Bahkan ketika suatu proses dilakukan dengan prosedur yang sama, hasil yang diperoleh tetap dapat mengalami perbedaan. Secara umum, variasi dapat berasal dari dua jenis penyebab, yaitu common cause dan special cause. Common cause merupakan penyebab variasi yang secara alami terdapat dalam suatu proses. Variasi yang berasal dari penyebab ini biasanya muncul secara terus-menerus dan menjadi bagian dari karakteristik proses itu sendiri.
Sebagai contoh, dalam proses pengisian air ke dalam botol, perbedaan kecil dapat terjadi karena variasi alami pada mesin pengisi, kondisi bahan, maupun lingkungan kerja. Sementara itu, special cause merupakan penyebab tertentu yang tidak biasa terjadi dalam proses. Penyebab ini dapat menghasilkan perubahan yang lebih besar atau pola yang berbeda dari kondisi normal. Sebagai contoh, mesin pengisi tiba-tiba mengalami kerusakan sehingga volume air yang dimasukkan ke dalam botol berubah secara signifikan. Perbedaan kedua penyebab tersebut menjadi hal yang penting dalam pengendalian kualitas. Tujuan pengendalian bukanlah menghilangkan seluruh variasi, tetapi mengidentifikasi perubahan yang menunjukkan adanya penyebab khusus sehingga dapat dilakukan tindakan yang sesuai.
📈 Mengenal Diagram Kendali
Salah satu alat yang dapat digunakan untuk memantau variasi dalam suatu proses adalah diagram kendali atau control chart. Diagram kendali merupakan grafik yang digunakan untuk mengamati karakteristik kualitas suatu proses berdasarkan urutan pengamatan. Melalui grafik tersebut, kita dapat melihat bagaimana proses berubah dari waktu ke waktu.
Secara umum, diagram kendali memiliki tiga bagian utama, yaitu Batas Kendali Atas (BKA), garis pusat, dan Batas Kendali Bawah (BKB). Garis pusat menggambarkan nilai rata-rata proses, sedangkan BKA dan BKB memberikan batas statistik yang digunakan untuk memantau variasi proses. Jika titik-titik pengamatan berada dalam batas kendali dan tidak menunjukkan pola yang tidak biasa, proses dapat dikatakan berada dalam kondisi terkendali secara statistik. Sebaliknya, apabila terdapat titik yang berada di luar batas kendali atau muncul pola tertentu yang tidak biasa, kondisi tersebut dapat menjadi tanda bahwa proses perlu diperiksa lebih lanjut.
🎯 Mengapa Diagram Kendali Digunakan?
Bayangkan sebuah perusahaan memproduksi 1000 botol setiap hari. Jika seluruh botol diperiksa satu per satu, tentu diperlukan waktu dan sumber daya yang cukup besar. Sebagai alternatif, perusahaan dapat mengambil sampel secara berkala dan mencatat karakteristik kualitas yang ingin dipantau. Data tersebut kemudian dapat digunakan untuk membentuk diagram kendali.
Dengan cara tersebut, perubahan pada proses dapat diamati tanpa harus memeriksa seluruh produk secara terus-menerus. Diagram kendali juga membantu perusahaan mengetahui apakah perubahan yang terjadi masih merupakan variasi normal atau terdapat indikasi penyebab khusus.
Dengan kata lain, diagram kendali dapat membantu menjawab pertanyaan sederhana:
“Apakah proses kita masih berjalan seperti biasanya?”
📏 Diagram Kendali Variabel
Karakteristik kualitas yang diamati dalam pengendalian kualitas dapat berupa data atribut maupun data yang dapat diukur secara numerik. Apabila karakteristik kualitas dapat diukur menggunakan suatu skala numerik, maka kita dapat menggunakan diagram kendali variabel.
Contohnya adalah panjang suatu produk, berat produk, diameter komponen, suhu mesin, waktu pengerjaan, maupun volume suatu cairan. Salah satu diagram kendali yang dapat digunakan untuk kondisi tersebut adalah diagram kendali rata-rata atau X-bar chart. Diagram kendali rata-rata digunakan untuk memantau apakah terdapat perubahan pada rata-rata karakteristik kualitas dari sampel yang diambil secara berkala.
📊 Diagram Kendali Rata-Rata
Misalkan suatu proses memiliki rata-rata populasi sebesar μ dan simpangan baku sebesar σ. Dari proses tersebut diambil sampel dengan ukuran. Rata-rata dari setiap sampel kemudian digunakan untuk memantau perubahan rata-rata proses. Jika rata-rata dan simpangan baku populasi diketahui, batas kendali dapat ditentukan dengan persamaan berikut:
Dengan:
- BKA = Batas Kendali Atas
- BKB = Batas Kendali Bawah
- μ = rata-rata proses
- σ = simpangan baku proses
- n = ukuran sampel
- k = konstanta batas kendali
🔢 Menentukan Nilai k
Nilai berkaitan dengan tingkat penerimaan proses yang digunakan.
Untuk tingkat penerimaan proses sebesar 99,73%, digunakan:
k = 3
Untuk tingkat penerimaan sebesar 95,46%, digunakan:
k = 2
Sedangkan untuk tingkat penerimaan sebesar 68,26%, digunakan:
k = 1
Dalam praktik pengendalian kualitas, penggunaan sering digunakan untuk membentuk batas kendali tiga simpangan baku dari rata-rata proses.
Dengan k = 1, persamaan batas kendali menjadi:
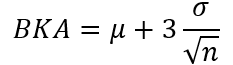
dan
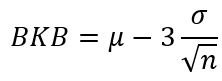
🧮 Contoh Sederhana
Sekarang, mari kita gunakan contoh yang berbeda. Sebuah perusahaan memproduksi kemasan kopi dengan target rata-rata berat sebesar 250 gram. Berdasarkan kondisi proses yang telah diketahui, simpangan baku berat produk adalah 2 gram. Setiap kali dilakukan pemeriksaan, diambil sampel sebanyak 4 kemasan. Perusahaan ingin menggunakan batas kendali dengan tingkat penerimaan sebesar 99,73%. Diketahui:
μ = 250
σ = 2
n = 4
Karena tingkat penerimaan yang digunakan adalah 99,73%, maka:
k = 3
Selanjutnya, Batas Kendali Atas dihitung sebagai:
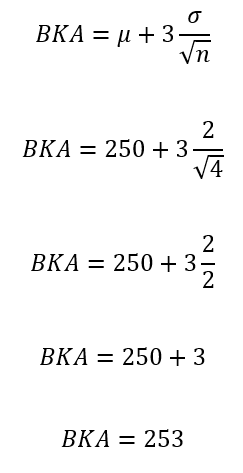
Sedangkan Batas Kendali Bawah:
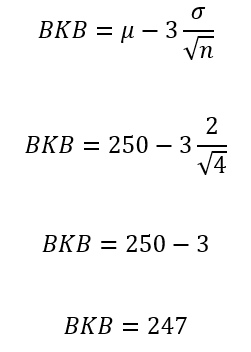
Artinya, rata-rata berat dari setiap sampel nantinya dapat dibandingkan dengan batas kendali antara 247 gram hingga 253 gram.
⚖️ Batas Kendali ≠ Batas Spesifikasi
Ini merupakan salah satu konsep yang penting untuk dipahami. Batas kendali digunakan untuk melihat apakah suatu proses berada dalam kondisi terkendali secara statistik. Sementara itu, batas spesifikasi merupakan batas yang ditentukan berdasarkan persyaratan produk atau kebutuhan pengguna.
Sebagai contoh, suatu produk mungkin memiliki spesifikasi berat antara 245–255 gram. Akan tetapi, hasil pemantauan proses menunjukkan bahwa rata-rata proses mulai bergeser ke arah 254 gram. Walaupun hasil tersebut masih berada dalam batas spesifikasi, perubahan tersebut tetap perlu diperhatikan karena dapat menunjukkan adanya perubahan pada proses.
Jadi, pengendalian kualitas tidak hanya bertanya:
“Apakah produk masih memenuhi spesifikasi?”
tetapi juga:
“Apakah proses yang menghasilkan produk tersebut masih stabil?”
⚖️ Dari Data Menjadi Keputusan
Bayangkan jika perusahaan tidak melakukan pemantauan terhadap proses. Perubahan kecil pada mesin mungkin tidak langsung terlihat. Namun, apabila perubahan tersebut terus berlangsung, kualitas produk yang dihasilkan dapat semakin jauh dari kondisi yang diharapkan.
Dengan melakukan pengambilan sampel secara berkala dan menggunakan diagram kendali, perubahan tersebut dapat diketahui lebih awal. Inilah salah satu manfaat utama Pengendalian Kualitas Statistik. Data yang sebelumnya hanya berupa kumpulan angka dapat diubah menjadi informasi mengenai perilaku suatu proses. Dengan informasi tersebut, perusahaan dapat menentukan kapan proses perlu dipertahankan dan kapan perlu dilakukan pemeriksaan atau tindakan perbaikan.
📝 Kesimpulan
Pengendalian Kualitas Statistik merupakan salah satu penerapan statistika yang digunakan untuk memantau dan menjaga kestabilan suatu proses. Variasi merupakan bagian yang tidak dapat sepenuhnya dihindari, tetapi penting untuk mengetahui apakah variasi tersebut berasal dari penyebab yang umum atau terdapat penyebab khusus.
Salah satu alat yang dapat digunakan adalah diagram kendali. Diagram ini menyajikan garis pusat, Batas Kendali Atas, dan Batas Kendali Bawah sehingga perubahan karakteristik kualitas dapat dipantau secara sistematis. Untuk data yang dapat diukur secara numerik, salah satu jenis yang dapat digunakan adalah diagram kendali rata-rata. Dengan menggunakan informasi mengenai rata-rata proses, simpangan baku, dan ukuran sampel, batas kendali dapat ditentukan sehingga rata-rata setiap sampel dapat dibandingkan dengan batas tersebut.
Sumber:
1. Modul Praktikum Analisis Data 3, Program Studi Statistika FMIPA, Universitas Islam Bandung